เครื่องพับ CNC พับมุมไม่ตรงอาจเกิดจากหลายจุดพร้อมกัน ทั้งวัสดุ ทูลลิ่ง การตั้งค่า และการรองรับชิ้นงาน วิธีแก้ที่มีประสิทธิภาพคือแยกอาการก่อนว่าเพี้ยนทุกชิ้น เพี้ยนเฉพาะช่วงกลาง หรือเปลี่ยนไปตามล็อตวัสดุ แล้วค่อยตรวจทีละตัวแปร
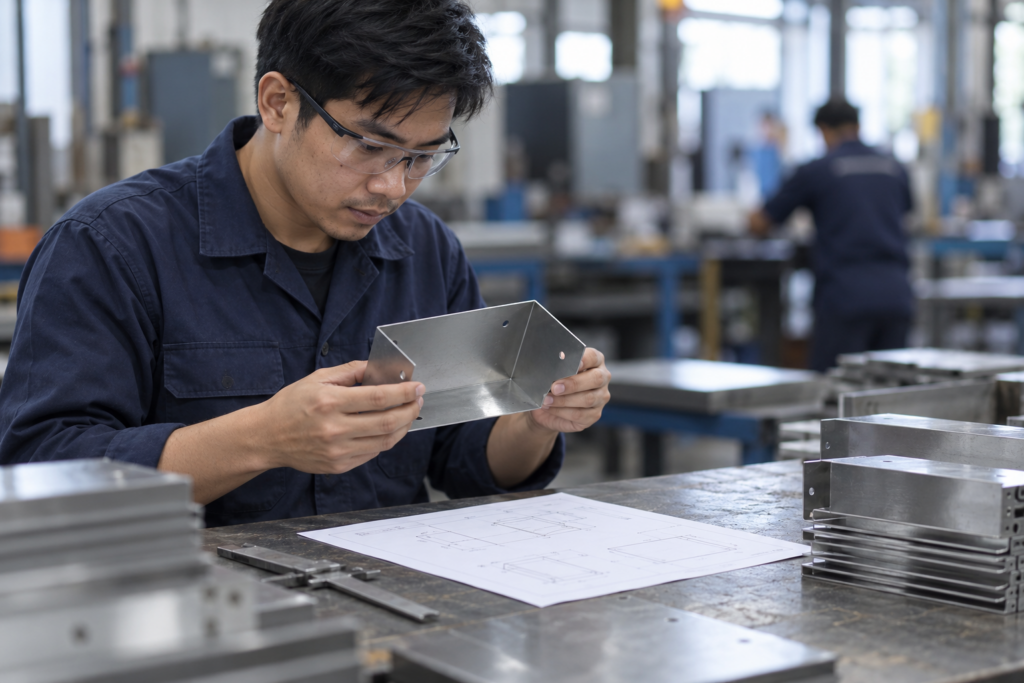
จดอาการให้ชัดก่อนขยับค่าเครื่อง
วัดมุมที่ซ้าย กลาง และขวาของแนวพับด้วยวิธีเดียวกัน ทำชิ้นทดสอบจากแผ่นเดียวกันหลายชิ้นและบันทึกค่าที่ตั้งไว้ หากมุมต่างกันตามตำแหน่งบนแนวพับ ให้ตรวจการรองรับชิ้นงาน ระดับทูลลิ่ง และระบบชดเชยการโก่งของคานพับ หากทุกตำแหน่งคลาดใกล้เคียงกัน ให้เริ่มตรวจวัสดุและระยะกด
วัสดุและ springback
แผ่นที่ระบุความหนาเท่ากันอาจมีความหนาจริงและความแข็งแรงต่างกัน เมื่อปล่อยแรงกด ชิ้นงานจะคืนตัว (springback) ตามคุณสมบัติของวัสดุและรัศมีพับ จึงควรยืนยันเกรด ความหนาจริง และทิศทางรีดของล็อตใหม่ก่อนนำค่าจากงานเก่ามาใช้ การปรับชดเชยมุมควรทำกับชิ้นทดสอบและวัดผลหลังคลายแรง
ช่อง V และทูลลิ่ง
ช่อง V ที่เปลี่ยนไปทำให้รัศมีด้านในและแรงพับเปลี่ยนตาม ตรวจว่าปาก V ตลอดแนวสะอาด ไม่บิ่น ไม่สึกต่างกัน และแม่พิมพ์บนล่างอยู่ในแนวเดียวกัน งานพับสั้นที่ใช้ทูลลิ่งต่อชิ้นหลายท่อนต้องตรวจรอยต่อและความสูงทูลลิ่งให้สม่ำเสมอด้วย
การเลือกทูลลิ่งตั้งแต่ต้นมีผลต่อความสม่ำเสมอ อ่าน แนวทางเลือกทูลลิ่งเครื่องพับ CNC ประกอบ
เครื่องและการตั้งงาน
- Back gauge: ตรวจตำแหน่งระยะพับและการวางชิ้นงานให้แนบจุดอ้างอิง โดยเฉพาะเมื่อชิ้นงานมีขอบไม่ตรง
- Crowning: หากมุมกลางต่างจากปลาย ให้ตรวจระบบชดเชยการโก่งตามคู่มือของเครื่องและความยาวงาน
- การจับทูลลิ่ง: ตรวจความแน่นของชุดจับ การวางศูนย์ และความสะอาดผิวสัมผัสก่อนปรับค่าแกน
- โปรแกรม: ตรวจว่ากำลังใช้สูตร วัสดุ ช่อง V และลำดับพับของงานนั้นจริง
วิธีไล่ปัญหาโดยไม่เสียแผ่นมาก
ใช้ชิ้นทดสอบสั้นจากวัสดุล็อตเดียวกัน ตั้งค่าพื้นฐานที่ทราบแล้ว เปลี่ยนเพียงตัวแปรเดียวต่อรอบ และบันทึกมุมหลังพับ หากอาการยังคงอยู่แม้ทูลลิ่งและวัสดุถูกต้อง ควรให้ช่างตรวจสภาพเครื่องตามคู่มือ ไม่ฝืนปรับค่าหลายแกนพร้อมกันจนหาสาเหตุไม่พบ
กำลังเลือกเครื่องใหม่? ดู เช็กลิสต์เลือกเครื่องพับ CNC และ หมวดเครื่องพับ
ปรึกษา Smart CNC Bangkok
ส่งแบบงาน วัสดุ และโจทย์การผลิตให้ทีมงานช่วยพิจารณาเครื่องจักรหรือทูลลิ่งที่เหมาะสม โทร 090-888-3086 หรือ แอด LINE เพื่อสอบถาม ดูรายละเอียดที่ หน้าติดต่อเรา