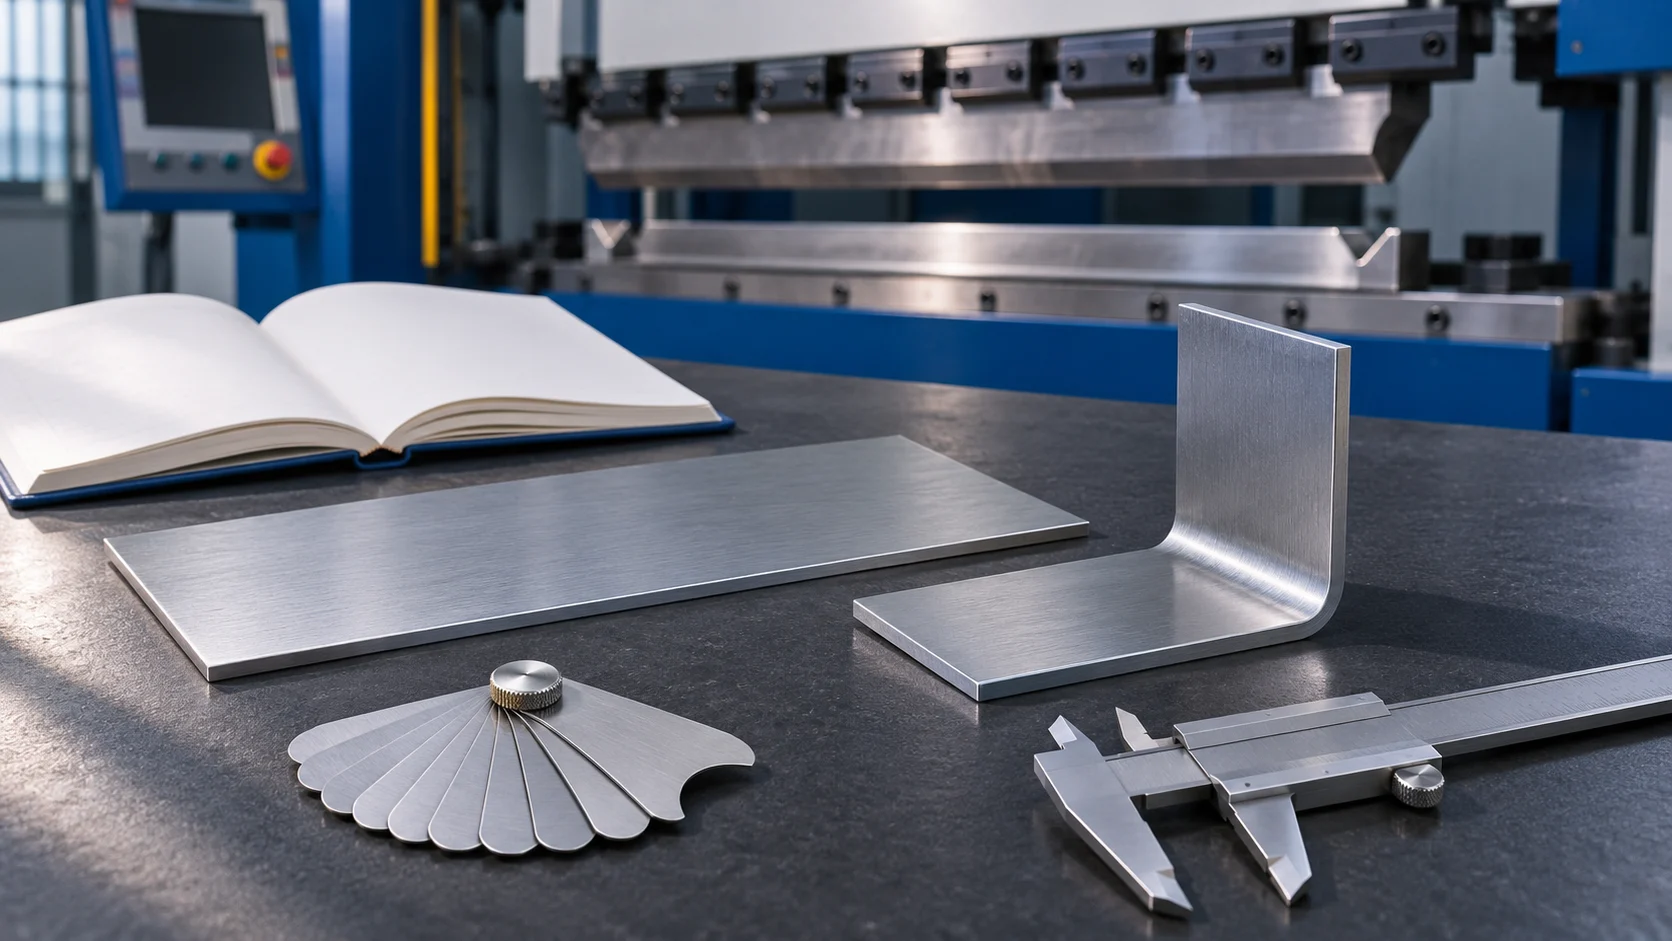
Bend Allowance เป็นข้อมูลสำคัญเมื่อทำแบบคลี่สำหรับงานพับ CNC เพราะความยาวแผ่นก่อนพับไม่ได้หาได้จากการบวกระยะปีกโดยไม่พิจารณาบริเวณโค้ง หากแบบคลี่ผิด ต่อให้เครื่องตัดเลเซอร์ตัดได้ตามไฟล์และเครื่องพับทำมุมได้ตรง ชิ้นงานสำเร็จก็อาจมีขนาดไม่ตรงแบบประกอบ
บทความนี้อธิบายความหมายของ Bend Allowance, Bend Deduction และ K-Factor พร้อมตัวอย่างเพื่อให้ฝ่ายออกแบบและฝ่ายผลิตใช้ข้อมูลชุดเดียวกัน ตัวเลขตัวอย่างมีไว้แสดงวิธีคิด ต้องทดสอบกับวัสดุและทูลลิ่งจริงก่อนใช้ผลิต
Bend Allowance, Bend Deduction และ K-Factor ต่างกันอย่างไร
- Bend Allowance หรือ BA: ความยาวส่วนโค้งที่วัดตามแนวแกนเป็นกลางของวัสดุ ใช้รวมกับส่วนตรงตามนิยามขนาดของแบบ
- Bend Deduction หรือ BD: ค่าที่ใช้หักจากผลรวมระยะปีกภายนอกตามวิธีอ้างอิงที่กำหนด เพื่อหาความยาวแผ่นคลี่
- K-Factor: อัตราส่วนระยะจากผิวด้านในถึงแกนเป็นกลางต่อความหนาแผ่น ใช้ประกอบการคำนวณ BA
เมื่อโลหะพับ ผิวด้านนอกยืดและด้านในอัดตัว ตำแหน่งแกนเป็นกลางจึงเป็นส่วนหนึ่งของการคำนวณแบบคลี่ ควรตรวจนิยามในซอฟต์แวร์ที่ใช้ โดยเฉพาะการวัดมุมและจุดอ้างอิงระยะปีก ไม่ควรนำค่า BA และ BD มาใส่แทนกัน
สูตร Bend Allowance และตัวอย่างหนึ่งแนวพับ
สำหรับแบบจำลอง K-Factor เชิงเส้น เขียนได้ว่า BA = θ × (R + K × T) โดย θ คือมุมที่วัสดุเปลี่ยนทิศทางในหน่วยเรเดียน, R คือรัศมีพับด้านใน, T คือความหนาแผ่น และ K คือ K-Factor หากใช้มุมเป็นองศา ให้คูณด้วย π/180 ก่อน
สมมติ T = 2 มม., R = 2 มม., K = 0.40 และพับเปลี่ยนทิศทาง 90° จะได้ BA = (π/2) × (2 + 0.40 × 2) ≈ 4.40 มม. ค่า K = 0.40 ในที่นี้เป็นค่าตัวอย่าง ไม่ใช่ค่ามาตรฐานสำหรับวัสดุทุกชนิด
หากกำหนดความยาวส่วนตรงสองข้างที่วัดถึงจุดสัมผัสส่วนโค้งเป็น 30 และ 40 มม. ความยาวคลี่ของตัวอย่างหนึ่งแนวพับคือ 30 + 40 + 4.40 = 74.40 มม. ระยะ 30 และ 40 นี้ไม่ใช่ระยะปีกภายนอกที่วัดไปถึงจุดตัดสมมติของผิวทั้งสอง หากแบบอ้างอิงระยะคนละวิธี ต้องแปลงให้ตรงก่อนใช้สูตร
ทำไมใช้ค่า K เดียวแล้วบางงานยังคลาดเคลื่อน
เกรดและความหนาวัสดุ รัศมี มุม วิธีพับ และทูลลิ่งมีผลต่อแบบคลี่ การใช้ค่าเริ่มต้นในซอฟต์แวร์จึงเป็นเพียงจุดเริ่มต้น โรงงานควรสร้างข้อมูลจากชิ้นทดสอบของตน และแยกเงื่อนไขที่ไม่เหมือนกันให้ตรวจสอบย้อนหลังได้
อย่าปรับ K-Factor เพื่อชดเชยทุกปัญหา หากมุมพับไม่ตรงหรือระยะอ้างอิงตอนวัดต่างกัน ต้องแก้สาเหตุเหล่านั้นก่อน การเปลี่ยนค่าในแบบคลี่เพื่อกลบปัญหาหน้างานอาจทำให้แบบรุ่นถัดไปคลาดเคลื่อนมากขึ้น
ขั้นตอนสร้างข้อมูลแบบคลี่จากชิ้นทดสอบ
- บันทึกวัสดุ เกรด ความหนาที่วัดจริง และทิศทางวางชิ้นทดสอบ
- กำหนดความยาวแผ่นก่อนพับ พร้อมจุดอ้างอิงการวัดให้ชัด
- ใช้เครื่อง พั้นช์ ดาย และวิธีพับเดียวกับงานที่จะผลิต โดยให้ผู้ปฏิบัติงานที่ผ่านการฝึกดำเนินการ
- ตรวจมุม รัศมีด้านใน และระยะปีกตามวิธีที่ตกลง
- เทียบผลกับแบบคลี่ในซอฟต์แวร์ ปรับข้อมูลตามหลักการและทดสอบซ้ำ
- บันทึกเป็นตารางหรือกฎวัสดุ พร้อมวันที่และเวอร์ชันทูลลิ่งที่เกี่ยวข้อง
การใช้ Bend Table เป็นอีกทางเลือกในซอฟต์แวร์ที่รองรับ ช่วยบันทึกค่าตามชุดความหนา รัศมี และมุมจากข้อมูลที่ทดสอบแล้ว ไม่จำเป็นต้องบังคับใช้ K ค่าเดียวกับทุกงาน
เชื่อมข้อมูลฝ่ายออกแบบ ตัดเลเซอร์ และพับ CNC
ให้กำหนดว่าใครเป็นผู้อนุมัติแบบคลี่ และใช้ไฟล์เวอร์ชันใดผลิตจริง เมื่อเปลี่ยนวัสดุหรือทูลลิ่ง ควรทบทวนความเหมาะสมของกฎคลี่ ก่อนส่ง DXF ให้ตรวจหน่วย สเกล เส้นซ้ำ และขนาดสำคัญ อ่านต่อเรื่อง เตรียมไฟล์ DXF และ Nesting สำหรับตัดเลเซอร์
ขณะเลือกทูลลิ่ง ต้องตรวจความเข้ากันได้กับเครื่อง รูปทรง และขีดจำกัดแรงพับร่วมด้วย ดูแนวทางใน เลือกช่อง V ดายเครื่องพับ CNC ข้อมูลแบบคลี่ไม่ใช้แทนการตรวจความสามารถของทูลลิ่ง
คำถามที่พบบ่อย
ใช้ K-Factor 0.5 ได้ทุกงานหรือไม่
ไม่ควรถือเป็นค่าตายตัว ต้องตรวจจากวิธีคำนวณของซอฟต์แวร์และชิ้นงานที่ทดสอบภายใต้เงื่อนไขจริง
มุม 90 องศาในสูตรหมายถึงมุมใด
ตัวอย่างนี้หมายถึงมุมเปลี่ยนทิศทางของแผ่น ซึ่งเป็น 90° สำหรับชิ้นรูปตัว L ควรตรวจว่าซอฟต์แวร์รับมุมพับหรือมุมภายใน เพื่อหลีกเลี่ยงการกรอกมุมกลับกัน
ชิ้นงานยาวผิดควรแก้แบบคลี่ทันทีหรือไม่
ควรตรวจหน่วย ความหนา มุมพับ รัศมี และวิธีวัดก่อน แล้วจึงตัดสินว่าเกิดจากแบบคลี่หรือกระบวนการผลิต
เลือกเครื่องพับและทูลลิ่งกับ SMART CNC BANGKOK
ส่งแบบชิ้นงาน วัสดุ ความหนา รุ่นเครื่อง และข้อมูลพั้นช์กับดายให้ SMART CNC BANGKOK ช่วยพิจารณาสินค้าที่เหมาะกับงาน โดยขอบเขตคำแนะนำและเงื่อนไขบริการให้ยืนยันกับทีมงานตามรายการจริง
ดูเครื่องจักรและทูลลิ่ง | ติดต่อทีมงาน โทร 090-888-3086 | LINE ID: 0908883086
แหล่งข้อมูล: Autodesk — การคำนวณ K-Factor และ Bend Tables